
حق چاپ © 2022 Adewo Automation Equipment Co., Ltd. تمامی حقوق محفوظ است.
Links Sitemap RSS XML سیاست حفظ حریم خصوصی

پردازش قانون چین در پشت بسته بندی
بسته بندی ممکن است از بیرون ساده به نظر برسد، اما عملکرد نهایی یک کارتن با جزئیات زیادی در ساختار قالب آن تعیین می شود. یک بسته باید در موقعیت مناسب تا شود، به آرامی باز شود، در طول تولید ثابت بماند و در برخی موارد به روشی کنترل شده پاره یا جدا شود.
این الزامات در طول ساخت قالب به ساختارهای مختلف خط ترجمه می شوند. قوانین چین، خطوط برش، سوراخ کردن و پل زدن همگی اهداف متفاوتی دارند و موقعیت آنها باید با طراحی بسته بندی مطابقت داشته باشد.
برای سازندگان قالب، چالش صرفاً آماده کردن خطوط با طول های مختلف نیست. وظیفه مهم تر این است که اطمینان حاصل شود که هر خط پردازش شده با ساختار مورد نیاز کارتن نهایی مطابقت دارد.
هر قسمت از یک بسته به پردازش یکسانی نیاز ندارد
یک کارتن تاشو معمولاً شامل پانل ها، بخش های تاشو، دهانه ها و نواحی اتصال است. این قسمت های مختلف عملکرد یکسانی را انجام نمی دهند، بنابراین نمی توانند همیشه از یک نوع خط استفاده کنند.
یک قانون چین خوردگی عمدتا برای ایجاد یک خط تاشو کنترل شده استفاده می شود. مقوا را هدایت می کند تا در یک موقعیت از پیش تعیین شده بدون برش کامل آن تا شود.
برش در جاهایی استفاده می شود که باید مواد به طور کامل جدا شوند. سوراخ کردن برای مناطقی که نیاز به پارگی کنترل شده دارند، مناسب است، در حالی که پل زدن میتواند بخشهای انتخابی را پس از برش قالب متصل نگه دارد.
در یک قالب واحد، این ساختارها ممکن است با هم کار کنند. نتیجه نهایی نه تنها به روش پردازش فردی بستگی دارد، بلکه به این بستگی دارد که آیا هر خط به درستی در رابطه با دیگران قرار گرفته است یا خیر.
برش: آماده سازی طول های مورد نیاز
قبل از اینکه قانون چین خوردگی را بتوان در قالب جمع کرد، ابتدا باید آنها را با توجه به ابعاد در طراحی قالب آماده کرد.
بخش های مختلف کارتن به طول های متفاوتی نیاز دارند. بخشهای برش بیرونی، بخشهای تاشو و سازههای خاص ممکن است به طولهای خط متفاوتی نیاز داشته باشند.
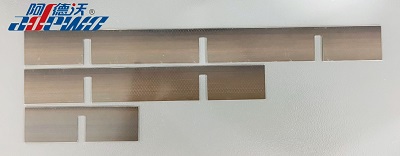
اگر یک خط خیلی طولانی یا خیلی کوتاه بریده شود، می تواند موقعیت آن را در هنگام مونتاژ قالب تحت تأثیر قرار دهد. در ساختارهای قالب پیچیده تر، حتی تفاوت های کوچک می تواند نصب را دشوارتر کند یا بر نحوه مطابقت بخش های پردازش شده با طرح اصلی تأثیر بگذارد.
به همین دلیل است که شناسایی طول، مرتب سازی و برش مراحل مهمی در آماده سازی خط هستند.
برای تولیدکنندگانی که چندین طرح کارتن را به طور همزمان مدیریت می کنند، شناسایی خودکار طول های مختلف خط نیز می تواند فرآیند آماده سازی را ساده کرده و نیاز به جداسازی دستی مواد را قبل از مونتاژ کاهش دهد.
سوراخ کردن: ایجاد پارگی کنترل شده
هر بسته طوری طراحی نشده است که به تنهایی از طریق تا شدن باز شود.
بسیاری از کارتنها و بستههای مقوایی شامل بخشهای پارهشونده، مناطقی که به راحتی باز میشوند یا ساختارهای دیگری هستند که باید با دست از هم جدا شوند. برای این کاربردها، یک خط برش پیوسته باعث می شود بخش خیلی زود جدا شود.
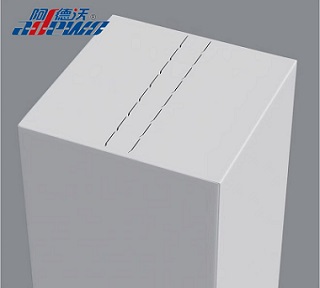
سوراخ شدن در عوض یک ساختار برش متناوب ایجاد می کند. بخشهای برش نخورده بسته را قبل از باز کردن متصل نگه میدارند، در حالی که بخشهای برشخورده مسیر مشخصی برای پاره شدن فراهم میکنند.
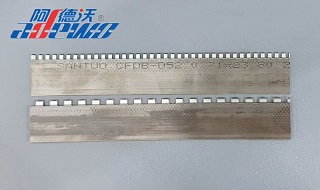
آرایش سوراخ باید با ساختار بسته بندی و روش باز کردن مورد نظر مطابقت داشته باشد. برش بیش از حد می تواند اتصال را ضعیف کند، در حالی که برش ناکافی می تواند پاره شدن بسته را دشوار کند.
به همین دلیل است که سوراخ کردن یک نیاز پردازش متفاوت از برش و چین است.
پل زدن: حفظ نقاط اتصال
یکی دیگر از نیازهای متداول این است که قطعات انتخاب شده از مقوا را پس از قالب گیری متصل نگه دارید.
پل زدن نقاط اتصال خاصی را در طول خط پردازش شده ایجاد می کند. این نکات به حفظ یکپارچگی ورق در طول تولید، جابجایی یا عملیات بعدی کمک می کند.
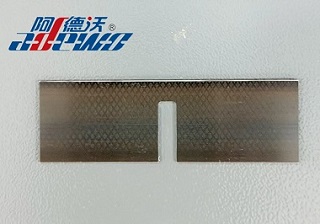
برای برخی از سازه های قالب، یک پل واحد کافی نیست. ممکن است چندین نقطه اتصال در امتداد یک بخش مورد نیاز باشد، جایی که چند پل مفید می شود.
برخی از طرح ها نیز ممکن است به پل زدن دو طرفه نیاز داشته باشند، با موقعیت های پل مربوطه در هر دو طرف خط.
مکان، تعداد و آرایش پل ها باید همراه با طراحی قالب در نظر گرفته شود. هدف آنها صرفاً افزودن نقاط اتصال نیست، بلکه ایجاد تعادل مورد نیاز بین برش و اتصال باقی مانده است.
لب زدن: بهبود برش گوشه
برخی از سازه های کارتن نیاز به پردازش اضافی در انتهای یک خط دارند، به خصوص در جایی که چندین خط به هم می رسند یا جایی که یک گوشه تمیز مهم است.
لب زدن یک بریدگی در انتهای قانون ایجاد می کند. در قالب برش کارتن، این می تواند به کاهش باقیمانده مقوا در گوشه ها پس از برش کمک کند و در نتیجه گوشه تمیزتری ایجاد شود.
لب زدن همچنین می تواند به کاهش تداخل در هنگام تلاقی قوانین یا مونتاژ با هم کمک کند. زمانی که قالب دارای ساختارهای خطی فشرده یا پیچیده باشد، این موضوع بیشتر مرتبط می شود.
اگرچه بریدگی پردازش شده کوچک است، اما می تواند بر تعامل بین خطوط مجاور و کیفیت کارتن نهایی تأثیر بگذارد.
چگونه این خطوط قبل از مونتاژ قالب آماده می شوند؟
فرآیند آماده سازی با طراحی قالب دیجیتال آغاز می شود.
هنگامی که اطلاعات خط مورد نیاز مشخص شد، طول های مختلف باید شناسایی و مرتب شوند. سپس خطوط را می توان به طول های مشخص خود برش داد، در حالی که بخش هایی که نیاز به پردازش ویژه دارند می توانند سوراخ، پل زدن، لبه زدن یا ساختارهای مربوط به جداسازی را دریافت کنند.
برای یک سازنده قالب، این مراحل ارتباط نزدیکی با هم دارند. طول برش، موقعیت پردازش و مونتاژ نهایی همه باید با فایل طرح اصلی مطابقت داشته باشند.
همانطور که ساختارهای بسته بندی دقیق تر می شوند، آماده سازی دستی می تواند شامل اندازه گیری، مرتب سازی و پردازش مکرر باشد. بنابراین یک فرآیند آماده سازی خودکار سازماندهی شده می تواند به انتقال از طراحی دیجیتال به قالب فیزیکی سازگارتر کمک کند.
ADEWO ABM-X1E PROدستگاه برش مرتب سازی طول
دستگاه برش مرتبسازی طول ADEWO ABM-X1E PRO، شناسایی و مرتبسازی خودکار طول خط را با عملکردهای برش و پردازش خط چندگانه ترکیب میکند.
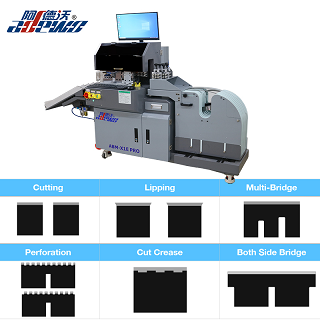
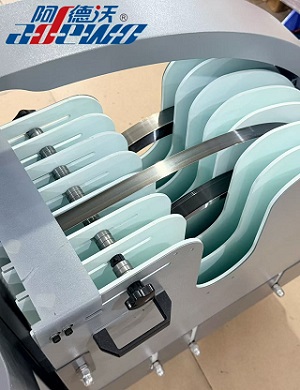
این دستگاه که برای کاربردهای قالب سازی طراحی شده است، از 7 سیم پیچ قاعده پشتیبانی می کند و ضخامت های قاعده 0.71، 1.05 و 1.42 میلی متر را با ارتفاع قاعده از 22 تا 60 میلی متر پشتیبانی می کند.
توابع پردازش آن عبارتند از:
مرتب سازی طول
برش
لب زدن
چند پل
پل دو طرفه
سوراخ کردن
این دستگاه از فرمتهای فایل DXF و DWG پشتیبانی میکند و به شما امکان میدهد اطلاعات پردازشی را از فایلهای معمولی طراحی قالب تهیه کنید.
| ضخامت قانون اختیاری | 0.71، 1.05، 1.42 میلی متر |
| ارتفاع قانون پشتیبانی شده | 22-60 میلی متر |
| سه توابع ابزار |
پل زدن، برش، لب زدن، پل دو طرفه |
| توابع چهار ابزار | پل زدن، برش، لب زدن، سوراخ کردن، پل هر دو طرف |
| توابع اختیاری | Cut Cut, Conner Cut, 4pt/8pt, Creasing Rule, Stripping Rule |
| وزن دستگاه | 330 کیلوگرم |
| ابعاد کلی | 1750*760*1250 میلی متر (LxWxH) |
از طراحی بسته بندی تا پردازش خط
یک بسته ممکن است وقتی به عنوان یک محصول نهایی در نظر گرفته شود ساده به نظر برسد، اما عملکرد تاشو، باز کردن، پاره شدن و حذف مواد زائد آن به ساختار قالب پشت آن ارتباط نزدیک دارد.
یک قانون چین خوردگی محل تا شدن مقوا را مشخص می کند. برش محل جدا شدن مواد را مشخص می کند. سوراخ کردن یک مسیر پارگی کنترل شده ایجاد می کند، در حالی که پل زدن اتصالات انتخاب شده را حفظ می کند. ساختارهای مربوط به لب زدن و برهنه کردن نیازهای خاص تری را در قالب پاسخ می دهند.
هر فرآیند هدف خاص خود را دارد، اما هیچ یک از آنها مستقل از طراحی بسته بندی وجود ندارد.
فایل قالب دیجیتال ساختار مورد نیاز را تعریف می کند و آماده سازی خط دقیق آن اطلاعات را به خطوط پردازش شده و آماده برای مونتاژ قالب تبدیل می کند. این ارتباط بین طراحی بسته بندی، ساخت قالب و پردازش خط چیزی است که به جزئیات کوچک در یک طراحی دیجیتال اجازه می دهد تا به عملکردهای قابل اعتماد در بسته بندی نهایی تبدیل شوند.
بعدی:
حق چاپ © 2022 Adewo Automation Equipment Co., Ltd. تمامی حقوق محفوظ است.
Links Sitemap RSS XML سیاست حفظ حریم خصوصی